
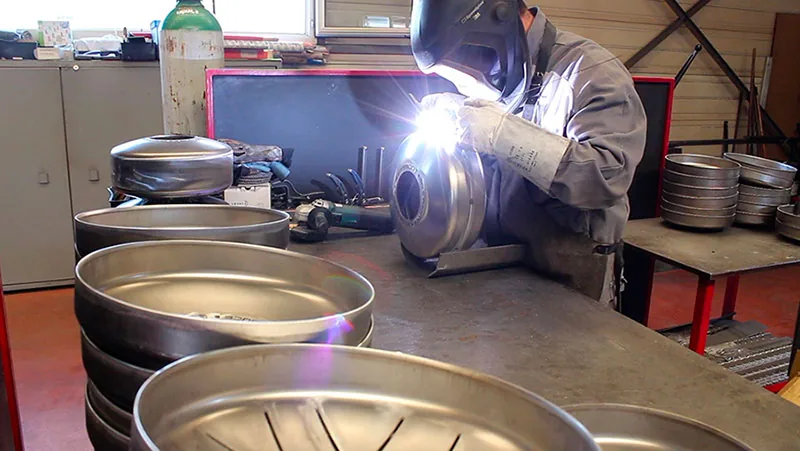
Construire un instrument unique comme le handpan demande une attention particulière aux détails. Cet article vous guide dans le choix de la bonne épaisseur de matériau, essentielle à la sonorité et à la résistance.
Les handpans sont formés de deux coques convexes assemblées, mesurant généralement entre 45 et 60 cm de diamètre. Leur qualité dépend largement du choix du métal et de son épaisseur.
L’acier inoxydable, l’acier nitruré ou l’acier Ember sont couramment utilisés. Chaque option influence la résonance et la durabilité. L’accordage reste une étape complexe, directement liée à ces critères.
Découvrez ici les bases pour réussir votre projet en combinant techniques traditionnelles et innovations modernes.
Introduction au handpan et à sa fabrication
Le handpan, un instrument fascinant, séduit par ses sonorités envoûtantes. Inventé en Suisse par PANArt en 2000, il est rapidement devenu un symbole de créativité musicale. Sa conception repose sur des principes acoustiques précis, où chaque détail compte.
Qu’est-ce qu’un handpan ?
Cet instrument idiophone produit des notes mélodiques lorsqu’on frappe ses surfaces. Composé de deux coques en acier assemblées, il offre une gamme harmonique riche. Le Ding central et les Tone Fields permettent des variations sonores uniques.
Comparé au Hang®, son ancêtre, le handpan présente des évolutions dans sa conception et son accordage. Les fréquences standard (440 Hz ou 432 Hz) influencent sa résonance, un phénomène expliqué par Helmholtz.
Pourquoi fabriquer son propre handpan ?
La fabrication d’un handpan maison permet une personnalisation totale. Vous choisissez les matériaux, l’épaisseur et l’accordage. C’est aussi une expérience gratifiante, mêlant artisanat et passion musicale.
De plus, construire son propre modèle peut réduire les coûts tout en offrant une satisfaction créative inégalée.
Les composants clés d’un handpan
Chaque partie joue un rôle essentiel :
- Ding : zone centrale, source des basses fréquences.
- Shoulder : transition entre le Ding et les Tone Fields.
- Gu inférieur : base assurant la stabilité acoustique.
L’équilibre entre ces éléments garantit des notes claires et durables. Le choix de l’acier et l’épaisseur des coques sont déterminants pour la qualité finale.
Les matériaux pour fabriquer un handpan
Le choix du métal est crucial pour obtenir un instrument à la sonorité riche et durable. Différents types d’acier offrent des propriétés uniques qui influencent la résonance et la longévité.
Acier inoxydable ou acier nitruré
L’acier inoxydable est privilégié pour sa résistance à la corrosion et sa brillance sonore. Il produit des notes claires aux harmoniques bien définies.
L’acier nitruré, traité thermiquement à 200 °C, offre un sustain prolongé. Ses sonorités sont plus chaudes, idéales pour les mélodies envoûtantes.
Une variante récente, l’acier Ember, combine les avantages des deux. Ses propriétés acoustiques améliorées en font un choix innovant.
Critères de choix du métal
Plusieurs facteurs guident la sélection :
- Budget : l’inox standard est plus accessible, tandis que l’acier nitruré demande un investissement supérieur.
- Compétences techniques : le polissage initial influence la qualité finale.
- Objectif sonore : recherchez-vous des harmoniques précises ou des basses profondes ?
Impact du matériau sur la sonorité
La rigidité du métal affecte directement le timbre. Une densité moléculaire élevée, comme celle de l’acier nitruré, favorise des harmoniques complexes.
Le traitement thermique stabilise l’accord, ce qui est essentiel pour une résonance durable. Un bon équilibre entre rigidité et élasticité est essentiel.
Les différentes méthodes de fabrication
Plusieurs approches techniques permettent de façonner les coques d’un handpan. Chaque méthode a un impact sur la précision, le temps de travail et même la sonorité finale. Voici les quatre principales.
Martelage manuel : technique traditionnelle
Cette technique ancestrale utilise des outils en bois ou en métal pour façonner la feuille d’acier. Environ 2 000 à 3 000 coups de fouloir pneumatique sont nécessaires.
Avantages :
- Contrôle total de l’épaisseur locale.
- Résonance personnalisable.
« Le martelage manuel crée des instruments uniques, mais exige patience et expertise. »
Repoussage : précision mécanique
Le repoussage garantit une concentricité parfaite des coques. Une presse hydraulique applique une pression progressive pour éviter les déformations.
Idéale pour les débutants, cette technique réduit les erreurs de symétrie.
Emboutissage : rapidité et régularité
Utilisée par Ayasa Instruments, cette technique emploie des moules mâles et femelles sous une pression de 500 à 700 tonnes. Les résultats sont uniformes et reproductibles.
Inconvénient : le coût élevé des équipements.
Hydroformage : innovation récente
Développée par Colin Foulke, cette méthode utilise de l’eau à 3 000 bars. La feuille d’acier prend forme en quelques minutes, avec des variations d’épaisseur inférieures à 15 %.
| Méthode | Temps | Coût | Équipement |
|---|---|---|---|
| Martelage | 40 à 60 h | €€ | Fouloir, outils |
| Repoussage | 10 à 15 h | €€€ | Presse hydraulique |
| Emboutissage | 5 à 10 min | €€€€ | Moules industriels |
| Hydroformage | 2 à 5 min | €€€€ | Chambre haute pression |
Astuce : pour les artisans, le martelage reste roi. Pour les ateliers, l’hydroformage offre rapidité et précision.
Quelle épaisseur de tôle pour fabriquer un handpan ?
La réussite d’un projet musical repose souvent sur des détails techniques précis. Parmi eux, l’épaisseur du métal joue un rôle clé dans la sonorité et la longévité de l’instrument.
Épaisseur standard recommandée
Les artisans professionnels utilisent généralement une feuille d’acier de 1,0 à 1,2 mm avant formage. Après la mise en forme, l’épaisseur varie entre 0,8 et 1,5 mm selon les zones.
Le Ding, zone centrale, requiert une épaisseur minimale de 1,3 mm pour produire des basses profondes. Les Tone Fields, plus fins, présentent une épaisseur d’environ 0,9 mm.
Variations selon la méthode de fabrication
Chaque technique influence la répartition finale :
| Méthode | Épaisseur moyenne | Impact tonal |
|---|---|---|
| Martelage manuel | 0,8 à 1,5 mm | Harmoniques riches |
| Hydroformage | 1,0 à 1,4 mm | Sustain prolongé |
| Emboutissage | 0,9 à 1,3 mm | Précision des notes |
Influence sur la résonance et la durabilité
Une qualité acoustique optimale dépend de l’équilibre entre rigidité et flexibilité. Trop épais, le métal perd en capacité de vibration ; trop fin, il risque de se déformer.
Les mesures effectuées avec un palmer numérique permettent de contrôler ces variations avec une précision de ± 0,05 mm.
Conseils pour les fabricants débutants
Pour gagner du temps, optez pour des coques préformées comme les Shellopan. Voici d’autres astuces :
- Privilégiez l’acier certifié DIN 1.4301 pour sa constance.
- Évitez les zones d’une épaisseur inférieure à 0,7 mm afin de prévenir les fissures.
- Testez toujours un échantillon avant la fabrication complète du handpan.
« Une épaisseur mal maîtrisée peut compromettre des mois de travail. Mesurez deux fois, martelez une fois. »
La formation des coques
Transformer une simple feuille d’acier en instrument de musique demande une expertise précise. Cette phase détermine la qualité acoustique et la durabilité de l’ensemble.
Processus de transformation de la tôle
Le métal subit une déformation plastique contrôlée en plusieurs étapes clés :
- Préformage à froid pour créer la courbure initiale
- Utilisation de lubrifiants haute performance pour éviter les fissures
- Martelage progressif des zones plates vers les zones convexes
L’amincissement peut atteindre 30 % dans les parties les plus bombées. Un contrôle ultrasonique permet de vérifier l’homogénéité.
Répartition de l’épaisseur après formage
La cartographie après formage révèle des variations essentielles :
| Zone | Épaisseur moyenne | Tolérance |
|---|---|---|
| Dôme central | 1,3 mm | ± 0,1 mm |
| Coque inférieure | 1,1 mm | ± 0,15 mm |
| Bordure (Gu) | 0,9 mm | ± 0,2 mm |
« Une répartition harmonieuse évite les points de rupture et optimise la vibration. »
Problèmes courants et solutions
Les artisans rencontrent souvent les problèmes suivants :
- Plissements sur le bord du Gu : un recuit à 650 °C résout le problème
- Criques de fatigue : utiliser un marteau à planer pour les redresser
- Déformation asymétrique : marquer les zones plates avant le formage
Ces étapes correctives garantissent la perfection de la coque inférieure et du dôme.
L’accordage des notes
La magie sonore d’un handpan réside dans la précision de son accordage. Cette étape complexe transforme une simple structure métallique en un instrument mélodique. Elle demande une compréhension fine des interactions entre le matériau, la forme et les vibrations.
Épaisseur et précision fréquentielle
Une variation de 1 mm modifie la fréquence d’environ 3 Hz. Ce rapport direct explique pourquoi le contrôle de l’épaisseur est crucial. Les zones plus fines vibrent plus rapidement et produisent des notes aiguës.
La méthode dite tuning by thinning permet d’affiner localement le métal. Elle consiste à amincir stratégiquement certaines zones pour ajuster les harmoniques. Un test au marteau révèle immédiatement l’impact de chaque modification.
Art du martelage tonal
Le martelage requiert une approche méthodique :
- Commencer par des frappes légères en périphérie
- Contrôler en continu avec un accordeur stroboscopique Peterson
- Ajuster progressivement la tension superficielle
Les débutants commettent souvent l’erreur de trop marteler. Cela crée des distorsions irréversibles. Pour réussir l’accordage, consultez ce guide complet.
Stabilisation thermique
La technique PANArt utilise cinq cycles de chauffage à 650 °C, suivis de refroidissements lents. Ce procédé comprend les étapes suivantes :
| Étape | Durée | Effet |
|---|---|---|
| Chauffage | 2 h | Relâche les contraintes internes |
| Refroidissement | 24 h | Stabilise la structure cristalline |
« Un traitement thermique rigoureux garantit la stabilité de l’accord sur des décennies. »
La gestion des interférences (crosstalk) complète le processus. Elle nécessite un équilibre parfait entre les notes afin d’éviter les perturbations mutuelles.
Assemblage et finitions
La dernière étape de la création transforme les deux coques en un instrument complet. Ce processus combine précision technique et savoir-faire artisanal pour garantir une qualité optimale.
Collage des deux coques
L’assemblage requiert une colle époxy haute résistance, comme la 3M DP420. Appliquez-la en couche uniforme sur le pourtour de la partie inférieure.
Protocole recommandé :
- Nettoyer les surfaces avec de l’acétone
- Maintenir les deux coques sous serre-joints pendant 24 h
- Vérifier leur parfait alignement avant le séchage complet
Contrôle qualité final
Plusieurs tests permettent de s’assurer de la perfection de l’instrument :
- Analyse FFT pour vérifier les harmoniques
- Test d’étanchéité sous pression différentielle
- Inspection visuelle des joints
Un handpan réussi doit répondre aux standards du monde professionnel. Chaque partie doit vibrer librement, sans interférence.
Protection et entretien de l’instrument
Pour préserver votre création :
- Appliquer une cire antioxydante Renaissance
- Effectuer une gravure au laser pour personnaliser les finitions
- Ajouter une protection périphérique en silicone
Un nettoyage régulier avec des produits adaptés prolongera sa durée de vie. Évitez les produits abrasifs qui pourraient altérer la qualité sonore.
« Un entretien minutieux préserve l’âme musicale de l’instrument pendant des décennies. »
Conclusion : vers la fabrication de votre handpan
Votre voyage vers la création d’un instrument unique commence ici. Cet article a détaillé l’essentiel : une épaisseur de 1,0 à 1,2 mm et une méthode adaptée à vos compétences.
Pour débuter, les kits préformés simplifient la fabrication du handpan. L’accordage reste une étape délicate : patience et précision sont indispensables.
Explorez les plans open source et partagez vos réalisations avec la communauté. Les techniques évoluent, avec l’impression 3D métal en perspective.
Prêt à donner vie à votre propre mélodie ? L’aventure artisanale vous attend.